1 范围
本标准规定了母材厚度不小于8mm的低超声衰减(特别足教射衰减小)金属材料熔化焊焊接接头手工超声检测技术。检测时焊缝及其母材温度在0~60℃之间。本标准主要应用于母材和焊缝均为铁素体类钢的全熔透焊缝。
本标准规定了依赖材料的超声波数值,是基于纵波声速为(5920士50)m/s和横渡声速为(3255±30)m/s的钢材。
本标准规定了明个检测等级。不同的检测等级对应不同的缺欠检出率。附录A给出了检测等级A、B和C的选择指导。
本标准规定了仅在特殊应用中使用检测等级D的一般要求;检测等级D仪在规范中有规定时才能使用。特殊应用包括-非铁素体类焊缝检测、部分熔透焊缝检测、应用自动化设备的焊缝检测,和温度和0~60℃范围外的焊缝检测。
通过下列任一技术,本标准可用于显示评定或验收:
a)基于显示长度和同渡幅度的评定;
b)基于显示特性和显示尺寸(采刚探头移动技术)的评定。
应明确规定使用哪种技术,
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仪注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件;
GB/T 5616无损检测 应用导则
GB/T 9445无损检测 人员资格鉴定与认证(GB/T 9445—2008,ISO 9712:2005,IDT)
GB/T 12604.1无损检测 术语 超声检测(GB/T 12604.1—2005,ISO 5577:2000,IDT)
GB/T 19418 钢的弧焊接头 缺陷质量分级指南(GB/T 19418—2003,ISO 5817:1992,IDT)
GB/T 19799.1无损检测 超声检测 1号校准试块(GB/T 19799.1—2005,ISO:2400:1972,IDT)
GB/T 19799.2无损检测 超声检测 2号校准试块(GB/T 19799.2—2012,ISO 7963:2006,IDT)
GB/T 23905无损检测 超声检测用试块
GB/T 29711焊缝无损检测 超声检测 焊缝中的显示特征(ISO 23279:2010,IDT)
GB/T 29712焊缝无损检测 超声检测 验收等级(ISO 11666:2010,MOD)
JB/T 9214无损检测 A型脉冲反射式超声检测系统工作性能测试方法
JB/T 10061A型脉冲反射式超声波探伤仪 通用技术条件
3 术语、定义和符号
3.1 GB/T 12604.1界定的术语和定义适用于本文件。
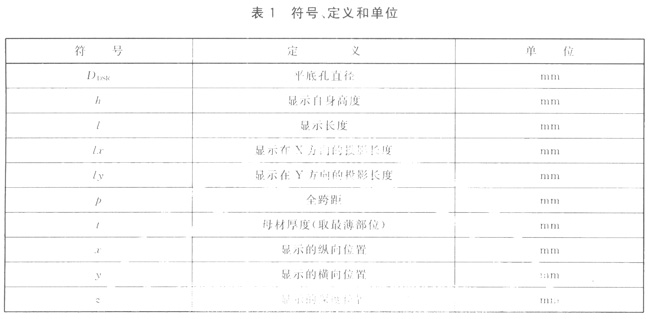
3.2 本标准中使用的符号、定义和单位见表1所示。
显示应分为纵向显示或横向显示。纵向和磺向显示的划分与焊缝轴向尺寸x方向有关,如图3所示。
4 总则
本标准的目的是,对于温度范围为0~60℃的普通焊接接头,使用标准条款进行超声检测的通用技术。本标准规定了检测设备、检测准备、检测实施和报告等具体要求。具体参数(尤其探头)符合GB/T 29712和GB/T 29711要求。
5 检测前需要的信息
5.1 必要的项目
合同或技术协议中至少包括下列项目:
a)参考等级设定方法;
b)显示评定方法;
c)验收等级;
d)检测等级;
e)检测时被检对象所处的制造和加工状态;
f)人员资格;
g)横向显示的检测范围;
h)附加串列检测的要求(见附录B);
i)焊前和(或)焊后的母材检测;
j)是否需要书面检测工艺规程;
k)书面检测工艺规程的要求。
5.2 检测前所需的必要信息
焊接接头超声检测时,检测人员应获得下列必要信息:
a)书面检测工艺规程,如需要(参见5.3);
b)母材类型和产品门类(例如:铸件、锻件、轧制件);
c)检测时被检对象所处的制造或加工状态,包括热处理状态或其他;
d)任何焊后热处理的时机和程度;
e)坡口型式和尺寸;
f)表面状态要求;
g)焊接工艺规程或相关焊接工艺参数;
h)报告要求;
i)验收等级;
j)检测范围(包括横向显示的检测要求,如相关);
k)检测等级;
l)人员资格等级;
m)发现不可验收显示后的纠正规程。
5.3 书面检测工艺规程
本标准的规定和要求,通常满足了编制书面榆测工艺规程的需要。
如不满足,或本标准描述的检测技术不适用于被检测焊缝,如果技术协议有要求,应使用补充的书面检测工艺规程。
您可以选择一种方式赞助本站
支付宝转账赞助
微信转账赞助