附录 B
(规范性附录)
串列检测
B.1 概述
串列检测使用两个折射角为45°的斜探头,一个探头用于发射超声波,一个探头用于接收超声波。当焊缝厚度大于160mm时,可选用不同晶片尺寸的探头,以确保在检验区域内得到相同截面尺寸的声束。
受检测对象几何条件的限制,可使用折射角不为45°的斜探头,但要避免产生波形转换。
两个斜探头应置于同一直线上,以保证前一探头发射的声束经底面反射后能斜入射检测区域的某一显示,该显示的反射声束能被后一探头接收。
斜探头间距(y)、声束轴线交叉点检测深度(tm)和检测区域高度(tz)之间的关系见图B.1。
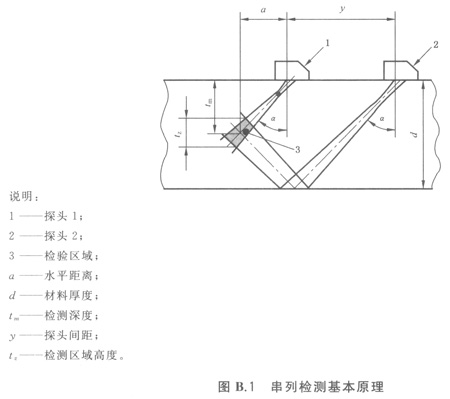
当检测两平行端面的工件时,探头间距由下式决定:
y=2tana(d-tm)
如a=45°:
Y=2(d-tm)
可选用下列任一方法进行扫查:
——两探头沿工件表面以固定探头间距(y)移动。
此方法一次只能检测一定深度的检测区域。需要调整探头间距,以覆盖整个深度截面的检测区域。
——两探头同时移动,保持它们声轴平面交叉距离之和不变(声轴要垂直焊缝轴),从而在一个连续运动中扫查整个厚度范围。
B.2 时基线调节
基本上所有相关回波都显示相同声程距离,且都符合V声程路径。建议把V声程路径回波调在一固定位置,如时基线8格上。
B.3 灵敏度设定
用以下反射体设定灵敏度:
平行面:底面反射波形成V路径反射波;
平底孔:垂直扫查面,在声轴交叉处;
横孔:在声轴交叉处且在检测区域边缘。
B.4 检测区域计算
划分相等的检验区域以确保灵敏度不降低。检验区域高度的计算:检验区边缘的灵敏度与声轴交叉处的灵敏度相比不低于6dB,见图B.2。
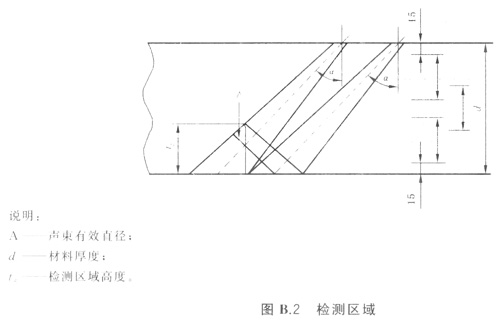
检测区域高度(tz)可用参考试块上不同深度反射体来测定,或用接近对面最大声程结合声束有效直径来计算:
tz≈[l(d-15mm)]/(sina·cosa·Deff)
如a=45°:
tz≈[2·l(d-15mm)]/Deff
式中:
Deff——晶片有效直径。
检测区域数量按下式计算:
ntz=|[(d-30mm)/tz]+1|,ntz=1,2,3
调整探头间距离y(见图B.1),使声轴交叉点在每一个检测区域中心。检测区域的宽度和数量用比例图或6dB声束有效直径计算。
B.5 灵敏度修正
设定灵敏度时需对传输和衰减损耗进行修正。除此之外,由于侧壁干扰引起的灵敏度降低也要作补偿。可用6dB法或测量检测区域边缘平底孔值的方法来设定灵敏度修正。
您可以选择一种方式赞助本站
支付宝转账赞助
微信转账赞助